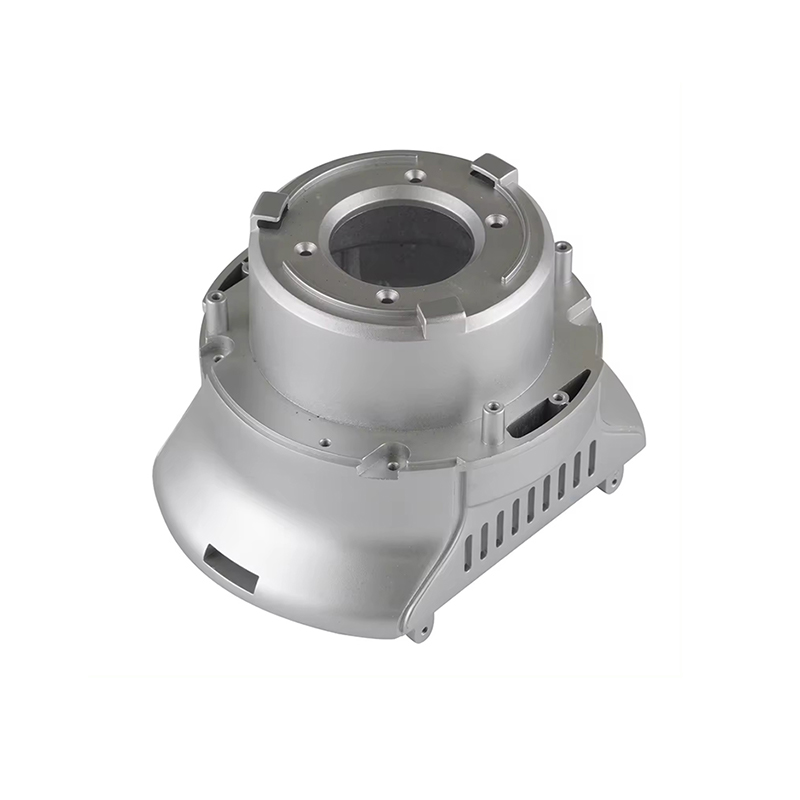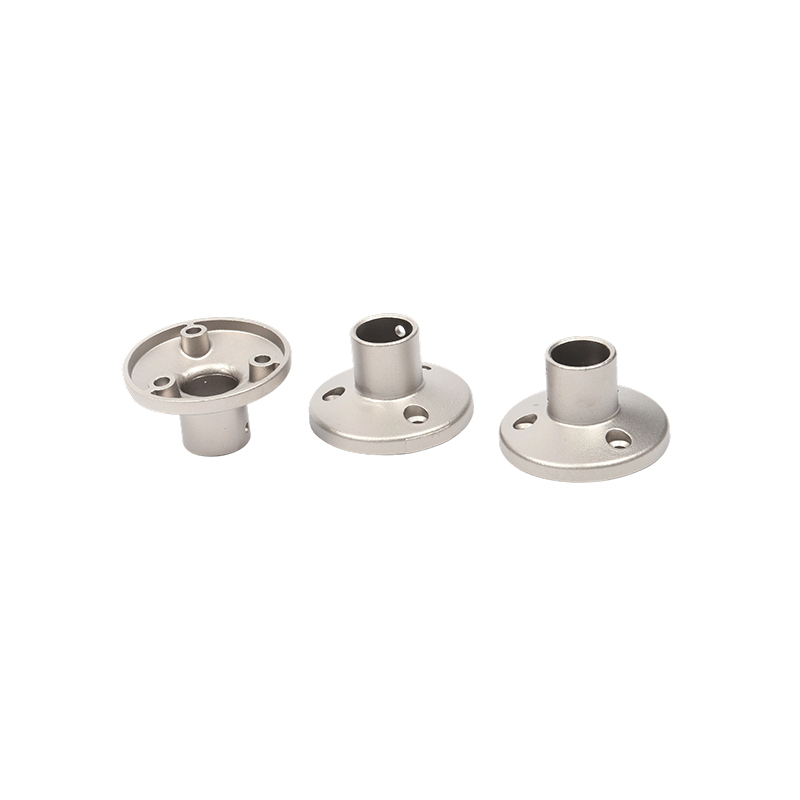
Đúc chính xác nhẹ nằm ở nơi hội tụ của khoa học vật liệu, kỹ thuật dụng cụ và kiểm soát kích thước. Nó cho phép các nhà sản xuất trong các lĩnh vực hàng không vũ trụ, ô tô, y tế và quốc phòng sản xuất các bộ phận kim loại phức tạp, gần như dạng lưới, kết hợp khối lượng tối thiểu với dung sai chặt chẽ -- những phẩm chất ngày càng không thể thương lượng trong các ứng dụng hướng đến hiệu suất.
Đúc chính xác nhẹ là gì
Đúc chính xác nhẹ đề cập đến một nhóm các quy trình tạo hình kim loại được thiết kế để tạo ra các bộ phận có độ chính xác kích thước cao trong khi sử dụng hợp kim giúp giảm thiểu khối lượng tổng thể của bộ phận. Không giống như các phương pháp đúc thông thường trong đó vật liệu dư thừa được dự kiến và loại bỏ thông qua gia công, đúc chính xác nhằm mục đích tạo ra kết quả gần như hình dạng -- bộ phận đúc khớp chặt với hình dạng cuối cùng, đồng thời giảm quá trình xử lý sau và lãng phí vật liệu.
Thuật ngữ này bao gồm một số công nghệ riêng biệt bao gồm đúc mẫu chảy (sáp bị mất), đúc khuôn bằng hợp kim nhẹ, đúc ép và đúc kim loại bán rắn. Điều hợp nhất giữa họ là nhiệm vụ kép: đạt được độ chính xác hình học có thể lặp lại và sử dụng các vật liệu có tỷ lệ mật độ trên cường độ giúp tiết kiệm trọng lượng một cách đáng kể. Hợp kim nhôm, hợp kim magiê và hợp kim titan là những họ vật liệu được sử dụng rộng rãi nhất trong không gian này.
Phương pháp đúc lõi và đặc điểm của chúng
Đúc đầu tư
Đúc mẫu chảy, trước đây được gọi là quy trình mất sáp, vẫn là chuẩn mực cho độ phức tạp hình học trong đúc chính xác. Mẫu sáp được phủ một lớp vữa gốm, lớp này cứng lại thành lớp vỏ. Sáp sau đó được nấu chảy ra và kim loại nóng chảy được đổ vào khuôn gốm. Khi áp dụng cho các hợp kim nhẹ như nhôm A356 hoặc titan Ti-6Al-4V, đúc mẫu chảy có thể đạt được độ dày thành mỏng tới 0,8 mm và dung sai trong vòng 0,1 mm trên mỗi kích thước 25 mm.
Quá trình này đặc biệt phù hợp với các thành phần tuabin hàng không vũ trụ, khung cấy ghép phẫu thuật và giá đỡ cấu trúc thành mỏng, nơi bắt buộc phải có cả độ phức tạp hình học và trọng lượng thấp. Hạn chế chính của nó là thời gian chu kỳ: mỗi vỏ gốm yêu cầu nhiều giai đoạn sấy khô, khiến nó ít phù hợp hơn với các hoạt động sản xuất với khối lượng cực lớn.
Đúc nhôm
Đúc khuôn nhôm áp suất cao là đặc trưng của việc đúc chính xác nhẹ trong sản xuất ô tô và điện tử tiêu dùng. Nhôm nóng chảy được bơm vào khuôn thép cứng dưới áp suất từ 10 đến 175 MPa. Thời gian chu kỳ được đo bằng giây thay vì giờ và quy trình này có dung sai cộng hoặc trừ 0,05 mm một cách đáng tin cậy trong điều kiện sản xuất ổn định.
Các hợp kim như ADC12, A380 và Silafont-36 được chế tạo đặc biệt để đúc khuôn, mang lại tính lưu động tốt, độ co ngót thấp và khả năng chống ăn mòn. Quá trình đúc khuôn có hỗ trợ chân không làm giảm hơn nữa độ xốp của khí, cho phép các bộ phận được xử lý nhiệt và hàn - những khả năng mà phương pháp đúc khuôn truyền thống thường thiếu.
Đúc magiê
Magiê là kim loại kết cấu nhẹ nhất được sử dụng rộng rãi trong kỹ thuật, với mật độ khoảng 1,74 g/cm3 so với 2,7 g/cm3 của nhôm. Thixomolding và đúc khuôn buồng nóng bằng hợp kim magie như AZ91D và AM60B cho phép sản xuất các bộ phận kết cấu và vỏ có thành mỏng, nhẹ. Chất đúc bằng magiê đặc biệt nổi bật trong khung máy tính xách tay, các bộ phận của cột lái và cấu trúc bên trong hàng không vũ trụ, nơi mỗi gam giảm đều mang lại những tác động đáng kể về chi phí hoặc hiệu suất.
Đúc ép và gia công bán rắn
Đúc ép áp dụng áp suất thủy lực trong quá trình hóa rắn, triệt tiêu độ xốp và cải thiện các tính chất cơ học vượt xa những gì đúc khuôn thông thường đạt được. Đúc kim loại bán rắn, bao gồm các biến thể rheocast và thixocast, xử lý hợp kim ở trạng thái rắn một phần, tạo ra cấu trúc vi mô hình cầu mịn có khả năng chống rách nóng. Cả hai phương pháp này đều đang được áp dụng rộng rãi cho các bộ phận cấu trúc quan trọng về an toàn như tay điều khiển, khớp nối và giá đỡ động cơ, trong đó nhôm nhẹ cũng phải đáp ứng các yêu cầu khắt khe về độ mỏi và va đập.
Lựa chọn vật liệu cho các ứng dụng quan trọng về trọng lượng
Hợp kim được lựa chọn về cơ bản sẽ quyết định những gì quá trình đúc có thể đạt được về độ dày tiết diện tối thiểu, độ hoàn thiện bề mặt, khả năng xử lý nhiệt và khả năng gia công sau đúc. Bảng dưới đây so sánh các họ hợp kim phổ biến nhất được sử dụng trong đúc chính xác nhẹ.
| Gia đình hợp kim | Mật độ (g/cm3) | UTS điển hình (MPa) | Quy trình chính | Lợi thế chính |
|---|---|---|---|---|
| Nhôm A356-T6 | 2.68 | 262 | Đầu tư / Trọng lực chết | Khả năng đúc và hàn tuyệt vời |
| Nhôm A380 | 2.71 | 317 | Đúc khuôn áp suất cao | Tính lưu động cao cho tường mỏng |
| Magiê AZ91D | 1.81 | 230 | Đúc khuôn buồng nóng | Tùy chọn cấu trúc mật độ thấp nhất |
| Titan Ti-6Al-4V | 4.43 | 950 | Đúc đầu tư chân không | Tỷ lệ sức mạnh trên trọng lượng cao nhất |
| Nhôm-Silicon Silafont-36 | 2.65 | 340 | Khuôn ép/đúc chân không | Có thể xử lý nhiệt, có thể hàn |
Vật đúc titan chiếm một phân khúc chuyên biệt. Mặc dù đặc hơn nhôm và magie, nhưng titan có độ bền đặc biệt vượt trội cả hai, khiến nó trở thành vật liệu được lựa chọn khi nhu cầu về kết cấu rất cao và ngân sách về trọng lượng vẫn eo hẹp - một tình huống phổ biến trong khung máy bay quân sự và thiết bị cấy ghép y tế.
Tiêu chuẩn dung sai và kiểm soát kích thước
Độ chính xác trong quá trình đúc được định lượng thông qua dung sai, độ hoàn thiện bề mặt và giới hạn độ xốp. Các tiêu chuẩn ngành như ISO 8062, ASTM B85 và AMS 2175 xác định các dải biến đổi kích thước có thể chấp nhận được cho các bộ phận đúc tùy thuộc vào quy trình, hợp kim và các điều kiện sử dụng dự định.
Các quy trình đúc mẫu chảy làm việc với nhôm và titan thường đáp ứng các cấp dung sai CT4 đến CT6 theo ISO 8062, tương ứng với dung sai trong khoảng 0,26 mm đến 0,74 mm cho kích thước 50 mm. Đúc khuôn áp suất cao có thể đạt được cấp độ từ CT4 đến CT5 chặt chẽ hơn trên các đặc điểm được tạo hình trực tiếp bởi khuôn, mặc dù các đặc điểm của đường phân khuôn và kích thước phía đầu phun có thể thay đổi lớn hơn.
Độ nhám bề mặt cũng quan trọng không kém trong nhiều ứng dụng. Vật đúc đúc sẵn thường cung cấp giá trị Ra trong khoảng từ 1,6 đến 3,2 micromet, giá trị này trong nhiều bối cảnh hàng không vũ trụ và y tế giúp loại bỏ nhu cầu gia công trên các bề mặt không tiếp xúc. Vật đúc thường đạt được giá trị Ra từ 0,8 đến 2,0 micromet trên các mặt được tạo hình.
Quản lý độ xốp: Thử thách chính xác tiềm ẩn
Độ xốp bên trong - các khoảng trống được hình thành do khí bị mắc kẹt hoặc sự co ngót khi đông đặc - là khiếm khuyết phổ biến nhất trong các vật đúc nhẹ và là lý do chính khiến vật đúc chính xác không đạt được đánh giá không phá hủy. Đúc khuôn có hỗ trợ chân không, hóa rắn có kiểm soát thông qua làm mát trực tiếp và xử lý sau ép đẳng tĩnh nóng (HIP) là ba chiến lược chính được sử dụng để mang lại độ xốp trong tiêu chuẩn kỹ thuật. HIP, áp dụng đồng thời nhiệt và áp suất để thu gọn các khoảng trống bên trong, là phương pháp tiêu chuẩn cho vật đúc titan hàng không vũ trụ và ngày càng được áp dụng cho các bộ phận kết cấu nhôm trong bệ xe điện.
Quy trình đúc chính xác nhẹ: Từng bước
Bất kể phương pháp cụ thể nào, việc đúc chính xác nhẹ nhằm mục đích sản xuất đều tuân theo một trình tự hợp lý gồm các giai đoạn nhằm cân bằng tốc độ, chất lượng và chi phí.
- Thiết kế và mô phỏng: Hình học thành phần được thiết kế để có khả năng đúc bằng cách sử dụng phần mềm mô phỏng dòng chất lỏng và phần tử hữu hạn. Mô hình hóa rắn xác định các điểm nóng tiềm ẩn, vùng co ngót và vị trí cổng trước khi cắt bất kỳ dụng cụ nào.
- Chế tạo dụng cụ: Khuôn hoặc dụng cụ đúc mẫu chảy được gia công, thường từ thép công cụ H13 để đúc khuôn hoặc nhôm cho các mẫu đúc mẫu chảy. Kiểm tra kích thước được thực hiện trước khi đổ bất kỳ kim loại nào.
- Chuẩn bị hợp kim: Điện tích kim loại được nấu chảy, khử khí và phân tích hóa học bằng phương pháp quang phổ phát xạ quang học để xác nhận thành phần nằm trong thông số kỹ thuật. Khử khí là rất quan trọng đối với nhôm và magiê để loại bỏ hydro hòa tan.
- Đúc: Kim loại được đưa vào khuôn hoặc chết dưới các thông số nhiệt độ, áp suất và tốc độ được kiểm soát. Để đúc mẫu chảy, vỏ được làm nóng trước để đảm bảo lấp đầy hoàn toàn và đông đặc theo hướng.
- Làm mát và đẩy ra: Tốc độ làm mát được kiểm soát chi phối cấu trúc vi mô. Làm nguội nhanh sau khi đúc thường được theo sau bởi quá trình lão hóa hoặc xử lý nhiệt dung dịch để phát triển các tính chất cơ học cần thiết.
- Hoàn thiện và kiểm tra: Các cổng và ống nâng được tháo ra, các bề mặt được phun cát hoặc xử lý hóa học và các bộ phận được kiểm tra kích thước bằng máy đo tọa độ (CMM), chụp X-quang hoặc CT để tìm độ xốp bên trong và kiểm tra phiếu giảm giá cơ học nếu cần.
Ứng dụng công nghiệp
Hàng không vũ trụ và quốc phòng
Đúc chính xác nhẹ trong ngành hàng không vũ trụ chủ yếu là các thành phần nhôm và titan được đúc đầu tư: vỏ tuabin, khung kết cấu, vỏ hệ thống điện tử hàng không và ống góp thủy lực. Khả năng hợp nhất các cụm lắp ráp mà trước đây yêu cầu nhiều chi tiết gia công thành một vật đúc duy nhất là yếu tố quyết định chi phí và trọng lượng. Một khung kết cấu trước đây bao gồm năm chi tiết hàn thường có thể được thiết kế lại thành một khuôn đúc đầu tư có hiệu suất cơ học giống hệt hoặc vượt trội.
Ô tô và xe điện
Đúc nhẹ ô tô đang trải qua sự thay đổi nhanh chóng do điện khí hóa. Xe điện chạy pin yêu cầu các bộ phận kết cấu có thể quản lý tải trọng va chạm mà không chịu ảnh hưởng lớn của thép và chiến lược khung gầm đa vật liệu ngày càng dựa vào các khuôn đúc nhôm lớn làm nút kết cấu. Cái gọi là phương pháp gigacasting - sản xuất toàn bộ phần gầm xe phía sau dưới dạng khuôn đúc nhôm đơn lẻ - là sự mở rộng trực tiếp của các nguyên tắc đúc chính xác được áp dụng ở quy mô sản xuất. Các nút khung phụ, vỏ động cơ, bộ trao đổi nhiệt và khớp nối hệ thống treo là một trong những vật đúc có độ chính xác nhẹ và khối lượng lớn nhất trong ô tô hiện nay.
Thiết bị y tế và cấy ghép
Đúc đầu tư titan phục vụ sản xuất cấy ghép chỉnh hình và cột sống, nơi đòi hỏi đồng thời phải có khả năng tương thích sinh học, khả năng chống ăn mòn và kiểm soát kích thước chính xác. Hợp kim titan đúc được sử dụng cho lồng cột sống, các bộ phận tái tạo xương hông và đầu gối cũng như phần cứng cố định chấn thương. Kết cấu bề mặt trong vật đúc cấy ghép được quản lý có chủ ý: kết cấu thô thúc đẩy quá trình tích hợp xương, trong khi bề mặt chịu lực nhẵn giảm thiểu mảnh vụn mài mòn.
Công nghiệp và Năng lượng
Vỏ máy bơm, thân van, bộ phận máy nén và cánh tuabin trong thiết bị năng lượng công nghiệp đại diện cho phân khúc đúc chính xác nhẹ đang phát triển. Trong các ứng dụng mà việc giảm khối lượng trực tiếp làm giảm mức tiêu thụ năng lượng -- các bộ phận quay trong máy bơm và máy nén - vật đúc bằng nhôm và magie đang thay thế sắt xám, mang lại hiệu quả cao giúp thu hồi đầu tư dụng cụ trong thời gian sản xuất tương đối ngắn.
Đảm bảo chất lượng và đánh giá không phá hủy
Độ chính xác trong quá trình đúc chính xác nhẹ còn mở rộng đến chế độ kiểm tra. Đối với các bộ phận quan trọng về an toàn, các phương pháp đánh giá không phá hủy sau đây thường được quy định trong tài liệu mua sắm.
Kiểm tra chụp ảnh phóng xạ bằng cách sử dụng tia X hoặc chụp cắt lớp vi tính cho thấy độ xốp bên trong, tạp chất và đóng lạnh. Quét CT nói riêng đã trở thành tiêu chuẩn vàng cho các vật đúc phức tạp vì nó tạo ra bản đồ ba chiều về tình trạng bên trong có thể được phủ lên mô hình CAD để xác minh đồng thời cả hình học và tính toàn vẹn. Kiểm tra thẩm thấu bằng huỳnh quang phát hiện các vết nứt và vết nứt trên bề mặt. Xác minh kích thước bằng CMM xác nhận kích thước giao diện quan trọng, lỗ ổ trục và độ phẳng bề mặt tiếp giáp. Phiếu kiểm tra cơ học được đổ từ cùng một nhiệt độ xác nhận độ bền kéo, cường độ chảy, độ giãn dài và độ cứng theo thông số kỹ thuật của vật liệu.
Những cân nhắc về thiết kế dành cho kỹ sư đúc
Quá trình đúc chính xác nhẹ hiệu quả bắt đầu tốt trước khi đổ kim loại. Nguyên tắc thiết kế để đúc (DFC) hướng dẫn các quyết định hình học nhằm xác định liệu một bộ phận có thể được sản xuất lặp lại trong phạm vi dung sai hay không. Các phần tường đồng nhất ngăn chặn sự đông đặc khác biệt và các điểm nóng tạo ra độ xốp co ngót. Góc nghiêng từ 1 đến 3 độ trên bề mặt thẳng đứng cho phép đẩy ra khỏi khuôn một cách sạch sẽ. Các miếng philê dày ở các bức tường giao nhau sẽ phân bổ ứng suất trong quá trình đông đặc và sử dụng. Các gân có hiệu quả hơn việc tăng độ dày thành tổng thể để đạt được độ cứng trong các kết cấu nhẹ.
Phần mềm tối ưu hóa cấu trúc liên kết, hiện được tích hợp rộng rãi vào quy trình thiết kế đúc, tạo ra các hình học có khối lượng tối thiểu hữu cơ chỉ định hướng kim loại ở những nơi có nhu cầu về cấu trúc. Những hình học được tối ưu hóa này, trước đây chỉ khả thi trong sản xuất bồi đắp, ngày càng được hiện thực hóa thông qua quá trình đúc đầu tư nhờ những tiến bộ trong công nghệ vỏ gốm và việc sử dụng các mẫu sáp in 3D được tạo ra trực tiếp từ đầu ra tối ưu hóa cấu trúc liên kết.
Những phát triển mới nổi trong lĩnh vực này
Một số hướng công nghệ đang tích cực mở rộng ranh giới của việc đúc chính xác nhẹ. In cát phản lực chất kết dính và in khuôn gốm dựa trên kỹ thuật in li-tô lập thể đang loại bỏ hoàn toàn công cụ tạo mẫu cho nguyên mẫu và sản xuất khối lượng thấp, rút ngắn thời gian phát triển từ vài tuần xuống còn vài ngày. Quá trình xử lý nhôm bán rắn áp dụng cho các bộ phận kết cấu có tính toàn vẹn cao đang được đưa vào sản xuất ô tô với khối lượng lớn hơn. Giám sát quy trình theo thời gian thực bằng cách sử dụng các cảm biến nhúng trong khuôn, kết hợp với các mô hình học máy được đào tạo về dữ liệu lỗi lịch sử, cho phép kiểm soát vòng kín về chiết rót, hóa rắn và làm mát -- giảm tỷ lệ phế liệu và cho phép các cửa sổ quy trình chặt chẽ hơn. Cuối cùng, các hệ thống hợp kim nhôm-lithium và nhôm-scandium mới giúp giảm mật độ từ 5 đến 10% so với hợp kim nhôm thông thường trong khi vẫn duy trì hoặc cải thiện các tính chất cơ học, mở ra cơ hội giảm trọng lượng hơn nữa cho các cấu trúc đúc hàng không vũ trụ.
Trình điều khiển chi phí và cân nhắc kinh tế
Đúc chính xác nhẹ mang lại chi phí dụng cụ đơn vị cao hơn so với đúc hoặc chế tạo thông thường đối với các hình dạng đơn giản, nhưng tính kinh tế trở nên hấp dẫn ở khối lượng từ trung bình đến cao và khi đánh giá tổng chi phí sở hữu. Giảm gia công sau đúc làm giảm chi phí lao động sản xuất và dụng cụ cắt. Việc hợp nhất các bộ phận giúp giảm thời gian lắp ráp, số lượng dây buộc và gánh nặng kiểm tra. Việc giảm trọng lượng trong ngành hàng không vũ trụ trực tiếp chuyển thành tiết kiệm nhiên liệu trong thời gian sử dụng được tính bằng thập kỷ. Trong xe điện, việc giảm khối lượng sẽ mở rộng phạm vi hoạt động hoặc cho phép giảm kích thước pin, kéo theo chi phí trong suốt vòng đời của xe.
Khối lượng hòa vốn mà tại đó khoản đầu tư vào công cụ đúc chính xác được thu hồi thay đổi tùy theo độ phức tạp của quy trình và bộ phận. Dụng cụ đúc đầu tư cho các bộ phận hàng không vũ trụ bằng nhôm thường được thu hồi trên vài trăm bộ phận. Dụng cụ đúc khuôn nhôm cho các ứng dụng ô tô có giá trị kinh tế hợp lý với khối lượng hàng năm từ vài nghìn bộ phận trở lên, tùy thuộc vào chi phí khuôn.
Chọn đối tác đúc chính xác nhẹ
Khoảng cách về năng lực giữa các nhà cung cấp vật đúc là đáng kể. Một xưởng đúc được trang bị để đúc chính xác nhẹ, duy trì quá trình nóng chảy trong khí quyển được kiểm soát để ngăn chặn quá trình oxy hóa các hợp kim phản ứng, thiết bị CMM đã hiệu chuẩn để xác nhận kích thước, khả năng quét CT để kiểm tra nội bộ các bộ phận quan trọng và năng lực luyện kim được ghi lại cho các họ hợp kim cụ thể có liên quan đến ứng dụng. Các chứng chỉ như AS9100 cho ngành hàng không vũ trụ, ISO 13485 cho thiết bị y tế và IATF 16949 cho ô tô là những chứng chỉ đáng tin cậy cho nguyên tắc quy trình cơ bản cần thiết để sản xuất vật đúc chính xác theo thông số kỹ thuật một cách nhất quán.
Sự tham gia sớm của nhà cung cấp - liên quan đến xưởng đúc trong quá trình thiết kế thành phần thay vì chỉ ở giai đoạn báo giá - luôn tạo ra kết quả tốt hơn. Các kỹ sư đúc có thể xác định các tính năng thiết kế làm phức tạp hoặc ảnh hưởng đến quá trình đúc trước khi thực hiện công cụ và có thể đề xuất các sửa đổi hình học để duy trì mục đích thiết kế đồng thời cải thiện năng suất, tính nhất quán về kích thước và cuối cùng là chi phí.