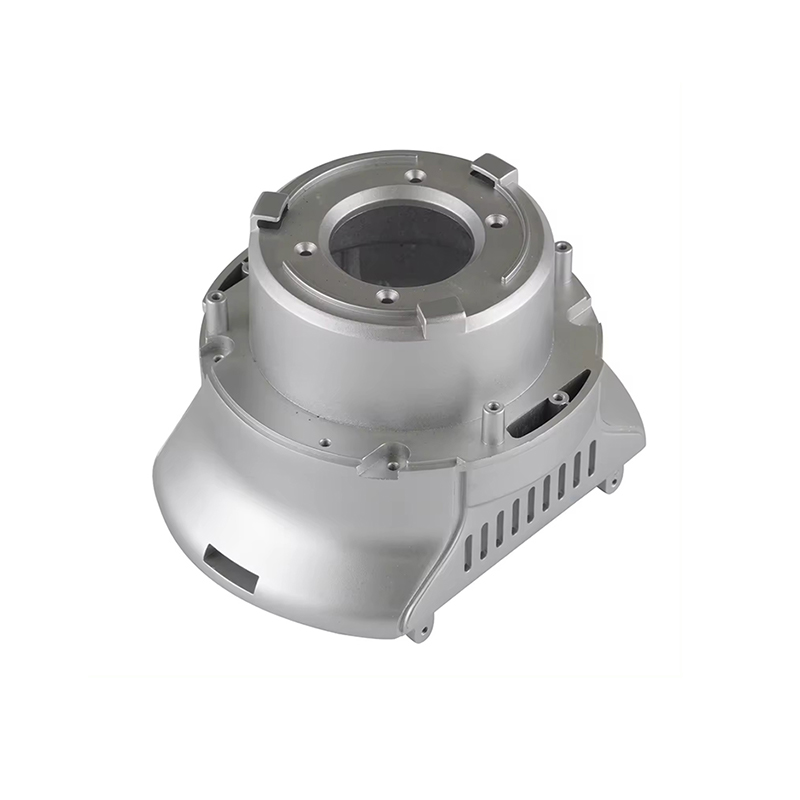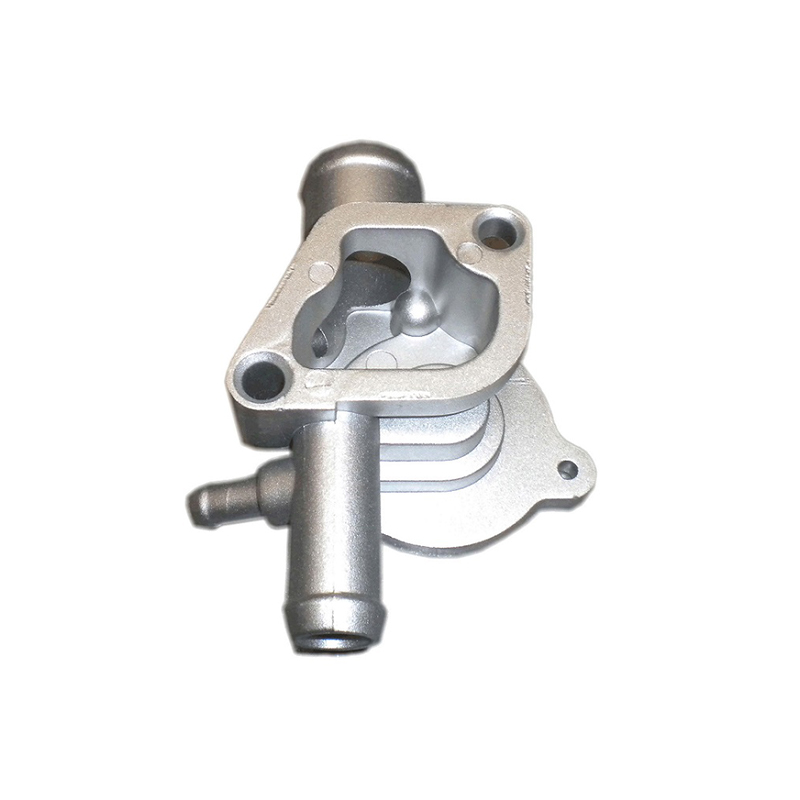
A đúc chết tản nhiệt là bộ phận quản lý nhiệt được sản xuất bằng cách bơm kim loại nóng chảy—phổ biến nhất là hợp kim nhôm—vào khuôn thép được chế tạo chính xác dưới áp suất cao. Khuôn xác định mọi đặc điểm hình học của bộ phận đã hoàn thiện: đế, mảng vây, phần trùm lắp và bất kỳ đặc điểm cấu trúc hoặc điện tích hợp nào. Sau khi kim loại đông cứng lại và khuôn mở ra, bộ tản nhiệt thu được sẽ gần giống với hình dạng cuối cùng của nó về mặt hình học, đòi hỏi ít hoặc không cần gia công thứ cấp trước khi sử dụng.
Nhìn chung, tản nhiệt hoạt động bằng cách hút năng lượng nhiệt ra khỏi bộ phận tạo nhiệt—bóng bán dẫn điện, CPU, mô-đun LED hoặc bộ điều khiển động cơ—và tiêu tán năng lượng đó vào không khí xung quanh hoặc chất lỏng làm mát. Bộ tản nhiệt đúc khuôn đạt được điều này thông qua tính dẫn nhiệt vốn có của hợp kim kim loại và thông qua diện tích bề mặt lớn được tạo ra bởi các cấu trúc vây của nó, giúp tối đa hóa sự tiếp xúc giữa bộ phận và môi trường làm mát xung quanh.
Đúc khuôn là một trong một số phương pháp sản xuất được sử dụng để sản xuất bộ tản nhiệt—các phương pháp khác bao gồm ép đùn, bào, rèn và kết cấu vây liên kết—nhưng nó chiếm một vị trí đặc biệt vì khả năng tạo ra các hình học ba chiều phức tạp ở khối lượng lớn và với tính nhất quán tuyệt vời giữa các bộ phận. Trong trường hợp quá trình ép đùn được giới hạn ở các mặt cắt ngang hai chiều đồng nhất, việc đúc khuôn có thể tạo ra các cánh tản nhiệt có chiều cao, cao độ và hướng khác nhau trên một bộ phận duy nhất, tích hợp các giá đỡ và các kênh bên trong, đồng thời chứa các đường cắt bên dưới và các đặc điểm rỗng không thể ép đùn được.
Quá trình đúc khuôn cho tản nhiệt
Hiểu cách thức hoạt động của khuôn đúc giúp giải thích cả khả năng và hạn chế của bộ tản nhiệt được sản xuất theo cách này. Quá trình này diễn ra trong một số giai đoạn được xác định rõ ràng.
Thiết kế và chuẩn bị khuôn
Nền tảng của bất kỳ bộ tản nhiệt đúc khuôn nào là khuôn thép, còn được gọi là khuôn. Nó bao gồm hai nửa: phần bìa chết một nửa , tạo thành một mặt của thành phần và máy phun chết một nửa , tạo thành cái kia và chứa các chốt đẩy dùng để đẩy vật đúc đã hoàn thiện ra ngoài sau khi đông đặc. Đường nơi hai nửa gặp nhau được gọi là đường phân khuôn và vị trí của nó phải được người thiết kế công cụ lựa chọn cẩn thận để đảm bảo rằng vật đúc hoàn thiện trượt sạch khỏi nửa nắp và vẫn ở trong nửa đầu phun khi khuôn mở ra.
Bản thân khuôn thường được gia công từ H13 cứng hoặc thép công cụ tương tự có khả năng chịu được hàng nghìn chu kỳ phun nhiệt độ cao, áp suất cao. Thiết kế khuôn cho một bộ tản nhiệt phức tạp—với nhiều cánh tản nhiệt mỏng, dung sai gần và các tính năng tích hợp—là một công việc kỹ thuật quan trọng. Thiết kế khuôn phải tính đến đường dẫn dòng kim loại, vị trí kênh làm mát bên trong khuôn, vị trí cổng và đường dẫn, cũng như bố trí thông hơi để cho phép không khí bị mắc kẹt thoát ra trong quá trình phun.
nấu chảy và phun kim loại
Sau khi khuôn được chuẩn bị và kẹp đóng dưới áp suất thủy lực cao, hợp kim nhôm nóng chảy—được giữ ở nhiệt độ thường từ 620 °C đến 700 °C tùy thuộc vào hợp kim—được bơm vào khoang khuôn ở áp suất khoảng từ 10 đến 175 MPa (1.500 đến 25.000 psi) đối với nhôm. Áp suất phun cao này buộc kim loại nóng chảy phải lấp đầy mọi chi tiết của khoang khuôn, bao gồm cả các cánh mỏng và các chi tiết nhỏ, trước khi nó có thời gian đông đặc lại.
Có hai biến thể chính của quy trình đúc khuôn liên quan đến sản xuất tản nhiệt:
- Đúc khuôn buồng nóng: Cơ cấu phun chìm trong bể chứa kim loại nóng chảy. Phương pháp này nhanh hơn và phù hợp với các hợp kim có điểm nóng chảy thấp hơn như kẽm. Nó không phù hợp với nhôm vì sẽ làm hỏng các bộ phận chìm trong nước.
- Đúc khuôn buồng lạnh: Được sử dụng cho nhôm và các hợp kim có độ nóng chảy cao hơn khác. Kim loại nóng chảy được múc vào buồng phun riêng biệt cho mỗi lần bắn. Mặc dù chậm hơn một chút so với buồng nóng nhưng nó đạt được áp suất cao cần thiết cho quá trình đúc khuôn nhôm và là quy trình tiêu chuẩn cho tản nhiệt bằng nhôm.
Hóa rắn, đẩy và cắt tỉa
Sau khi phun, kim loại đông cứng nhanh chóng—trong vòng vài giây—vì nó truyền nhiệt sang khuôn thép đã nguội. Sau đó, khuôn được mở ra và tấm chốt đẩy dẫn động đồng thời tất cả các chốt đẩy với lực bằng nhau, đẩy vật đúc ra khỏi nửa bộ đẩy một cách sạch sẽ mà không bị biến dạng. Việc đặt chốt đẩy cẩn thận là điều cần thiết: các chốt đặt ở vị trí không thích hợp có thể để lại dấu vết trên bề mặt tản nhiệt hoặc gây ra ứng suất cục bộ làm biến dạng các vây mỏng trong quá trình phóng.
Bộ phận được đẩy ra vẫn mang theo mầm (kim loại đông đặc trong cổng phun), đường dẫn và bất kỳ vật liệu tràn nào từ hệ thống thông gió. Chúng được loại bỏ bằng cách cắt tỉa—bằng máy ép cắt chuyên dụng hoặc bằng tay—trước khi bộ tản nhiệt chuyển sang bất kỳ hoạt động phụ nào. Một số đèn flash (vây kim loại mỏng ở đường phân chia) cũng có thể cần phải loại bỏ.
Hoạt động phụ
Tùy thuộc vào yêu cầu của ứng dụng, bộ tản nhiệt đúc khuôn có thể trải qua các hoạt động gia công thứ cấp để đạt được dung sai chặt chẽ hơn trên các kích thước quan trọng—chẳng hạn như độ phẳng của bề mặt lắp đặt tiếp xúc với bộ phận điện tử—không thể giữ chắc chắn ở điều kiện đúc sẵn. Khoan, khai thác và phay là các hoạt động phụ phổ biến. Trong sản xuất số lượng lớn, các bước phụ này thường được thực hiện trên các trung tâm gia công CNC phù hợp với ô đúc khuôn, giúp rút ngắn thời gian chu kỳ.
Vật liệu được sử dụng trong tản nhiệt đúc khuôn
Việc lựa chọn hợp kim là một trong những quyết định quan trọng nhất trong thiết kế tản nhiệt đúc khuôn, vì nó ảnh hưởng trực tiếp đến độ dẫn nhiệt, khả năng đúc, độ bền cơ học và trọng lượng.
Hợp kim nhôm: Sự lựa chọn vượt trội
Hợp kim nhôm chiếm phần lớn các bộ tản nhiệt đúc khuôn, vì nhiều lý do: tính dẫn nhiệt vốn có của nhôm, mật độ thấp (khoảng 1/3 so với thép), lớp oxit tự nhiên chống ăn mòn, khả năng đúc tuyệt vời ở nhiệt độ có thể đạt được về mặt thương mại cũng như tính sẵn có và khả năng tái chế của nó. Hai hợp kim nhôm được chỉ định phổ biến nhất cho tản nhiệt đúc khuôn là:
| hợp kim | Độ dẫn nhiệt | Đặc điểm chính | Phù hợp nhất cho |
|---|---|---|---|
| A380 | ~96 W/m·K | Hợp kim đúc khuôn đa năng; tính lưu động tuyệt vời, độ ổn định kích thước và khả năng gia công; chống ăn mòn tốt; chấp nhận anodizing và sơn tĩnh điện | Điện tử tiêu dùng, vỏ đèn LED, linh kiện ô tô, thiết bị viễn thông |
| ADC12 (A383) | ~92–96 W/m·K | Hàm lượng silicon cao mang lại tính lưu động vượt trội cho các hình học có thành mỏng và phức tạp; độ bền cơ học thấp hơn một chút so với A380; phổ biến trong chuỗi cung ứng Nhật Bản và châu Á | Tản nhiệt vách mỏng phức tạp, điện tử tiêu dùng, thiết bị ngoại vi máy tính |
| A356/A357 | ~151–160 W/m·K | Độ dẫn nhiệt cao hơn đáng kể so với A380; yêu cầu đúc áp suất thấp hoặc trọng lực hơn là đúc khuôn áp suất cao; có thể xử lý nhiệt | Các ứng dụng nhiệt hiệu suất cao trong đó độ dẫn điện là ưu tiên hàng đầu |
| Hợp kim kẽm (Zamak) | ~110 W/m·K | Mật độ cao hơn nhôm; bề mặt hoàn thiện rất tốt và độ chính xác kích thước; điểm nóng chảy thấp hơn phù hợp với khuôn đúc buồng nóng; nặng hơn nhôm tương đương | Các thành phần nhỏ, có độ chi tiết cao; các ứng dụng trong đó trọng lượng ít quan trọng hơn |
Điều đáng chú ý là sự đánh đổi cố hữu trong hợp kim đúc nhôm: hàm lượng silicon mang lại cho A380 và ADC12 khả năng đúc và tính lưu động tuyệt vời của chúng cũng làm giảm tính dẫn nhiệt của chúng so với hợp kim rèn hoặc đúc theo trọng lực. Nhôm nguyên chất có độ dẫn nhiệt khoảng 237 W/m·K; hợp kim đúc khuôn A380 chỉ đạt được khoảng 96 W/m·K. Các kỹ sư yêu cầu độ dẫn điện cao hơn đôi khi chỉ định A356.0 được sản xuất bằng phương pháp đúc áp suất thấp hoặc đúc trọng lực, chấp nhận quy trình chậm hơn và đắt hơn một chút để đổi lấy hiệu suất nhiệt vượt trội.
Vật liệu mới nổi
Nghiên cứu vật liệu đang được tiến hành đang mở rộng các lựa chọn có sẵn cho các nhà thiết kế tản nhiệt. Vật liệu composite kết hợp các hạt gốm hoặc sợi carbon đang được nghiên cứu cho các ứng dụng đòi hỏi cả tính dẫn nhiệt cao và trọng lượng thấp hơn những gì hợp kim nhôm tiêu chuẩn có thể cung cấp. Các vật liệu nanocomposite được tăng cường bằng graphene thể hiện một hướng nghiên cứu dài hạn hơn, có tiềm năng cải thiện đáng kể độ dẫn nhiệt nếu chúng có thể được tích hợp thành công vào các quy trình đúc khuôn có thể mở rộng về mặt thương mại.
Những cân nhắc về thiết kế cho tản nhiệt đúc khuôn
Sự tự do về mặt hình học của vật đúc khuôn là đáng kể so với ép đùn, nhưng không phải là không giới hạn. Thiết kế tản nhiệt hiệu quả cho khuôn đúc đòi hỏi phải xem xét cẩn thận đồng thời hiệu suất nhiệt, khả năng sản xuất và tính toàn vẹn cơ học.
Hình học vây và mật độ
Cánh tản nhiệt là cơ chế chính giúp tản nhiệt tăng diện tích bề mặt hiệu quả của nó. Trong tản nhiệt đúc khuôn, các cánh tản nhiệt có thể được định hướng theo nhiều hướng, có chiều cao và độ dày khác nhau trên toàn bộ chi tiết và được sắp xếp theo các cấu hình chốt, thẳng, cắt ngang hoặc xuyên tâm mà không thể đùn ra được. Các thông số hình học chính bao gồm:
- Chiều cao vây: Các cánh tản nhiệt cao hơn làm tăng diện tích bề mặt nhưng cũng làm tăng độ sâu của khoang khuôn, khiến việc đổ đầy các cánh tản nhiệt mỏng bằng kim loại nóng chảy trở nên khó khăn hơn và làm tăng nguy cơ đóng nguội (đổ đầy không đầy đủ) hoặc độ xốp.
- Độ dày vây: Các cánh tản nhiệt mỏng hơn cung cấp nhiều cánh tản nhiệt hơn trên mỗi đơn vị chiều rộng (mật độ cánh tản nhiệt cao hơn) và do đó diện tích bề mặt lớn hơn, nhưng có những giới hạn thấp hơn trên thực tế—thường là khoảng 1,0–1,5 mm đối với khuôn đúc nhôm—dưới mức giới hạn này không thể đảm bảo khả năng lấp đầy đáng tin cậy.
- Khoảng cách vây (khoảng cách): Các cánh tản nhiệt gần hơn làm tăng diện tích bề mặt nhưng hạn chế luồng không khí giữa các cánh tản nhiệt, có khả năng làm giảm sự truyền nhiệt đối lưu. Cao độ tối ưu phụ thuộc vào việc làm mát là đối lưu tự nhiên hay luồng không khí cưỡng bức và vào vận tốc của luồng không khí đó.
- Hình dạng vây: Các chốt ghim (trụ hình trụ hoặc hình vuông) hoạt động tốt dưới tác động của luồng không khí từ quạt được gắn trực tiếp. Các cánh tản nhiệt song song thẳng hoạt động tốt nhất khi luồng không khí được dẫn dọc theo chiều dài của chúng. Cách bố trí vây hướng tâm thường thấy ở các tản nhiệt LED tròn, nơi đối lưu tự nhiên chiếm ưu thế.
Độ dày và độ phẳng của đế
Tấm đế của tản nhiệt—phần rắn tiếp xúc với bộ phận tạo nhiệt—phải đủ dày để truyền nhiệt sang hai bên từ điểm tiếp xúc trên toàn bộ mảng vây, nhưng không quá dày đến mức làm tăng thêm trọng lượng và chi phí vật liệu không cần thiết. Độ dày cơ sở được xác định bởi khả năng chống lan truyền nhiệt cần thiết và độ cứng cần thiết để ngăn ngừa cong vênh trong quá trình đúc khuôn và trong quá trình sử dụng. Độ phẳng của bề mặt đế rất quan trọng: ngay cả những khoảng trống nhỏ giữa nguồn nhiệt và tản nhiệt cũng tạo ra khả năng cản nhiệt bổ sung đáng kể. Gia công CNC bề mặt lắp sau khi đúc thường được chỉ định đảm bảo độ phẳng trong khoảng 0,05–0,1 mm.
góc nháp
Góc dự thảo—độ côn nhẹ áp dụng cho tất cả các bề mặt thẳng đứng của khoang khuôn—là yêu cầu cơ bản của quá trình đúc khuôn. Nếu không có gió lùa, vật đúc sẽ bị khóa vào thành khuôn khi nó cứng lại và co lại, khiến vật đúc không thể đẩy ra hoặc gây rách bộ phận. Góc dự thảo tiêu chuẩn cho khuôn đúc nhôm thường là 0,5° đến 2° đối với bề mặt bên ngoài và 1° đến 3° đối với bề mặt bên trong (lõi). Đối với các cánh tản nhiệt, góc nghiêng có nghĩa là các cánh tản nhiệt ở đáy dày hơn một chút so với ở đầu, điều này trong mọi trường hợp đều có lợi về mặt cấu trúc.
Độ dày của tường đồng đều
Sự thay đổi đột ngột về độ dày của thành gây ra tốc độ hóa rắn không đồng đều, có thể dẫn đến độ xốp, lỗ rỗng co ngót và ứng suất dư trong vật đúc. Các nhà thiết kế hướng tới độ dày thành đồng đều nhất có thể trên toàn bộ chi tiết, sử dụng bán kính rộng rãi khi chuyển tiếp độ dày và tránh các phần dày bị cô lập (là những phần cuối cùng đông cứng lại và do đó dễ bị co rút nhất). Đối với bộ tản nhiệt, điều này có nghĩa là điểm nối từ cánh tới đế và bất kỳ phần trùm hoặc miếng đệm gắn tích hợp nào đều phải được khoanh tròn cẩn thận.
Đường phân chia và vị trí chốt đẩy
Vị trí đường phân khuôn ảnh hưởng đến cả hình thức bên ngoài của tản nhiệt đã hoàn thiện và độ chính xác về kích thước của nó. Các vết chớp và dấu chứng tại đường phân khuôn là không thể tránh khỏi và vị trí của chúng phải được chọn để giảm thiểu tác động lên các bề mặt chức năng. Tương tự, các vết chốt đẩy trên bề mặt tản nhiệt cũng không thể tránh khỏi và vị trí của chúng phải được tính toán trước để không ảnh hưởng đến bề mặt lắp linh kiện hoặc bất kỳ bề mặt nào có thể nhìn thấy được trong sản phẩm cuối cùng.
Xử lý bề mặt cho tản nhiệt đúc khuôn
Bề mặt nhôm đúc có chức năng nhưng có thể được cải thiện cả về hiệu suất nhiệt và độ bền thông qua một loạt các lựa chọn xử lý bề mặt.
Anodizing
Anodizing is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Lưu ý: Hợp kim nhôm A380 tiêu chuẩn không lý tưởng cho quá trình anod hóa do hàm lượng silicon và đồng cao, tạo ra lớp hoàn thiện anod hóa không đồng đều, tối màu hoặc lốm đốm. Đối với các ứng dụng yêu cầu bề ngoài được anod hóa chất lượng cao, phải chỉ định hợp kim silicon thấp hơn như A360 hoặc ADC1.
sơn tĩnh điện
Lớp phủ bột áp dụng bột polymer khô tĩnh điện lên bề mặt tản nhiệt, sau đó được xử lý trong lò để tạo thành một lớp màng đồng nhất, bền. Nó cung cấp khả năng chống ăn mòn tốt và cho phép có nhiều màu sắc. Giống như anodizing, lớp phủ polymer có độ dẫn nhiệt thấp, do đó độ dày của nó cần được giảm thiểu (thường là 60–100 µm) trên các bề mặt quan trọng về nhiệt. Sơn tĩnh điện tương thích với A380 và hầu hết các hợp kim đúc nhôm khác.
Bắn nổ và nhào lộn
Phun cát hoặc phun hạt trên bề mặt đúc sẽ loại bỏ tia lửa còn sót lại, cải thiện độ đồng đều bề mặt và tăng độ nhám bề mặt—làm tăng nhẹ diện tích bề mặt hiệu quả để truyền nhiệt. Việc nhào lộn đạt được kết quả tương tự đối với các thành phần nhỏ hơn được xử lý theo lô. Những phương pháp xử lý này thường được áp dụng như một bước chuẩn bị trước khi anodizing hoặc sơn.
mạ điện
Trong các ứng dụng yêu cầu tăng cường độ cứng bề mặt, độ dẫn điện hoặc các đặc tính thẩm mỹ cụ thể, mạ điện bằng niken, crom hoặc các kim loại khác là một lựa chọn. Đặc biệt, mạ niken mang lại khả năng chống ăn mòn tuyệt vời và bề mặt mịn màng, đồng thời được sử dụng trong một số ứng dụng điện tử viễn thông và quân sự.
Ưu điểm của tản nhiệt đúc khuôn
Đúc khuôn mang lại nhiều ưu điểm khiến nó trở thành con đường sản xuất ưa thích cho bộ tản nhiệt trong nhiều bối cảnh ứng dụng:
- Hình học ba chiều phức tạp: Đúc khuôn có thể tạo ra các mảng cánh tản nhiệt với hướng khác nhau, các tính năng lắp đặt tích hợp, kênh và trùm trong một thao tác duy nhất—những hình dạng không thể thực hiện được hoặc cực kỳ tốn kém bằng bất kỳ phương pháp nào khác.
- Tỷ lệ sản xuất cao: Máy đúc khuôn buồng lạnh có thể đạt được thời gian chu kỳ từ một đến ba phút mỗi lần chụp đối với các kích thước tản nhiệt thông thường, cho phép công suất rất cao sau khi thiết lập dụng cụ. Điều này làm cho việc đúc khuôn có tính cạnh tranh cao về mặt chi phí đối với khối lượng sản xuất lớn.
- Tính nhất quán về kích thước tuyệt vời: Tất cả các vật đúc từ một khuôn nhất định đều có kích thước cực kỳ gần nhau, điều này rất quan trọng đối với việc lắp ráp thiết bị điện tử trong đó bộ tản nhiệt phải khớp chính xác với các gói linh kiện và vỏ bọc được tiêu chuẩn hóa.
- Tính toàn vẹn của cấu trúc: Bộ tản nhiệt đúc khuôn có độ bền cơ học cao, có khả năng chịu được độ rung, va đập và tải trọng cơ học trong quá trình lắp ráp. Điều này làm cho chúng đặc biệt có giá trị trong môi trường ô tô và công nghiệp.
- Sản xuất gần dạng lưới: Chi tiết đúc gần giống với hình dạng cuối cùng của nó, giảm mức độ gia công thứ cấp và lãng phí vật liệu so với gia công tản nhiệt từ phôi rắn.
- Tích hợp nhiều chức năng: Giá đỡ, tính năng quản lý cáp, thành vỏ và cánh tản nhiệt đều có thể được tích hợp vào một bộ phận đúc khuôn duy nhất, giúp giảm số lượng các bộ phận riêng biệt, hoạt động lắp ráp và các mối nối giao diện nhiệt tiềm ẩn trong sản phẩm cuối cùng.
Hạn chế và thách thức của tản nhiệt đúc khuôn
Mặc dù có những điểm mạnh nhưng đúc khuôn không phải là giải pháp tối ưu trong mọi tình huống. Các kỹ sư nên nhận thức được những hạn chế chính của nó:
- Chi phí dụng cụ cao: Khuôn thép để đúc khuôn nhôm rất đắt tiền—thường dao động từ vài nghìn đến hàng chục nghìn bảng Anh tùy theo độ phức tạp—làm cho việc đúc khuôn không kinh tế đối với số lượng sản xuất nhỏ. Điểm hòa vốn so với gia công từ quy trình rắn hoặc các quy trình khác phụ thuộc vào độ phức tạp và khối lượng của bộ phận, nhưng việc đúc khuôn thường trở nên hấp dẫn khi sản xuất trên vài nghìn bộ phận mỗi năm.
- Độ xốp: Đúc khuôn áp suất cao có thể giữ không khí trong khoang khuôn, dẫn đến độ xốp bên trong vật đúc. Điều này đặc biệt có vấn đề đối với các bộ tản nhiệt phải chịu áp suất (chẳng hạn như thiết kế tấm làm mát bằng chất lỏng) hoặc đối với các bộ phận cần xử lý nhiệt sau khi đúc. Đúc khuôn bán rắn và đúc khuôn có hỗ trợ chân không là các biến thể quy trình giúp giảm đáng kể độ xốp, đồng thời tăng thêm chi phí quy trình.
- Độ dẫn nhiệt kém hơn các dạng nhôm khác: Như đã lưu ý ở trên, các hợp kim giàu silicon mang lại cho nhôm đúc tính lưu động tuyệt vời cũng làm giảm tính dẫn nhiệt so với hợp kim rèn hoặc hợp kim đúc có hàm lượng silicon thấp hơn. Đối với các ứng dụng có nhu cầu nhiệt cao, đây có thể là một yếu tố hạn chế.
- Giới hạn tỷ lệ khung hình vây: Các cánh tản nhiệt rất mỏng, rất cao khó có thể lấp đầy một cách đáng tin cậy bằng phương pháp đúc khuôn áp suất cao. Nếu ứng dụng yêu cầu mật độ cánh tản nhiệt hoặc tỷ lệ khung hình cực cao vượt quá mức mà phương pháp đúc khuôn có thể đạt được một cách đáng tin cậy thì tản nhiệt có cánh tản nhiệt hoặc cánh tản nhiệt liên kết có thể phù hợp hơn.
- Thay đổi thiết kế rất tốn kém: Sửa đổi khuôn sau khi nó được sản xuất là tốn kém. Không giống như các bộ tản nhiệt ép đùn—trong đó khuôn ép đùn mới tương đối rẻ tiền—việc thay đổi thiết kế của bộ tản nhiệt đúc khuôn có thể yêu cầu phải làm lại đáng kể hoặc một khuôn mới hoàn toàn.
Đúc khuôn so với các phương pháp sản xuất tản nhiệt khác
| phương pháp | Độ phức tạp của thiết kế | Độ dẫn nhiệt | Chi phí dụng cụ | Đơn giá (Khối lượng cao) | Tốt nhất cho |
|---|---|---|---|---|---|
| Đúc khuôn | Rất cao (3D) | Trung bình (~96 W/m·K) | Cao | Thấp | Hình dạng phức tạp, khối lượng lớn, tính năng tích hợp |
| Đùn | Trung bình (cấu hình 2D) | Tốt (~150–200 W/m·K) | Thấp | Rất thấp | Mặt cắt đồng đều đơn giản, khối lượng trung bình |
| Trượt ván | Cao (thin dense fins) | Rất tốt | Trung bình | Trung bình | Cao fin density, high performance, moderate volume |
| rèn | Trung bình | Tuyệt vời | Trung bình–High | Trung bình | Cao strength, high thermal performance |
| Vây ngoại quan | Rất cao | Tuyệt vời (copper fins) | Thấp–Moderate | Cao | Hiệu suất cực cao, thiết kế tùy chỉnh, khối lượng thấp |
| Gia công CNC | Rất cao | Tuyệt vời | Thấp (no tooling) | Rất cao | Nguyên mẫu, khối lượng rất thấp, độ chính xác cao nhất |
Các ứng dụng của tản nhiệt đúc khuôn
Sự kết hợp giữa sự tự do về mặt hình học, độ bền cơ học và hiệu quả sản xuất khiến tản nhiệt đúc khuôn trở thành giải pháp được lựa chọn trong nhiều ngành công nghiệp và danh mục sản phẩm.
Đèn LED
Bộ đèn LED—đặc biệt là đèn công nghiệp trên cao, đèn đường và đèn trồng cây làm vườn—là một trong những lĩnh vực ứng dụng lớn nhất và phát triển nhanh nhất cho tản nhiệt đúc khuôn. Hình dạng hình tròn hoặc đa giác của nhiều dãy đèn LED, kết hợp với nhu cầu tích hợp vỏ quang học, điểm lắp và dãy vây thành một bộ phận nhỏ gọn duy nhất và có tính thẩm mỹ, rất phù hợp để đúc khuôn. Bộ tản nhiệt LED đúc khuôn được thiết kế tốt có thể giảm khả năng chịu nhiệt tới 20% so với các thiết kế ép đùn tương đương, trực tiếp cải thiện nhiệt độ, hiệu quả và tuổi thọ của điểm nối LED.
Điện tử ô tô
Quá trình điện khí hóa phương tiện – động cơ điện, bộ biến tần, bộ sạc tích hợp, hệ thống quản lý pin và thiết bị điện tử hỗ trợ người lái tiên tiến – đã làm tăng đáng kể nhu cầu quản lý nhiệt đối với các bộ phận của ô tô. Tản nhiệt bằng nhôm đúc được sử dụng rộng rãi trong các ứng dụng này vì chúng kết hợp độ bền cơ học cao (chịu được độ rung và tải trọng cơ học), hiệu suất nhiệt tốt, khả năng tương thích với các phương pháp xử lý bề mặt ô tô và khả năng tích hợp các tính năng lắp đặt và bịt kín phức tạp. Bộ biến tần dành cho xe điện đặc biệt dựa vào bộ tản nhiệt đúc khuôn tùy chỉnh hoặc tấm lạnh như một yếu tố quản lý nhiệt và kết cấu quan trọng.
Cơ sở hạ tầng viễn thông và mạng
Thiết bị trạm cơ sở, bộ khuếch đại công suất RF và bộ chuyển mạch mạng tạo ra lượng nhiệt đáng kể trong các vỏ bọc dày đặc. Bộ tản nhiệt đúc khuôn cho phép tích hợp quản lý nhiệt trực tiếp vào vỏ thiết bị, loại bỏ nhu cầu về các bộ phận tản nhiệt riêng biệt và giảm số lượng giao diện nhiệt trong đường dẫn nhiệt. Các hình học nhỏ gọn, phức tạp có thể đạt được bằng phương pháp đúc khuôn rất phù hợp với những hạn chế về không gian của thiết bị viễn thông hiện đại.
Điện tử công nghiệp
Ổ đĩa biến tần, bộ chuyển đổi nguồn, thiết bị hàn và bộ điều khiển động cơ công nghiệp đều yêu cầu bộ tản nhiệt mạnh mẽ, có tuổi thọ cao, có khả năng hoạt động đáng tin cậy trong môi trường có thể có rung động, ô nhiễm và chu kỳ nhiệt. Bộ tản nhiệt đúc khuôn trong các ứng dụng này thường tích hợp các tính năng lắp đặt mô-đun nguồn (IGBT, thyristor, MOSFET) trực tiếp vào vật đúc, giảm độ phức tạp của việc lắp ráp và đảm bảo sự tiếp xúc rõ ràng, có thể lặp lại giữa bộ phận và bộ tản nhiệt.
Điện tử tiêu dùng
Từ bảng điều khiển trò chơi và hộp giải mã tín hiệu cho đến bộ cấp nguồn và bộ khuếch đại âm thanh, các sản phẩm điện tử tiêu dùng được hưởng lợi từ bộ tản nhiệt đúc khuôn khi các yêu cầu về hình dạng của chúng—hình tròn, hình chữ L hoặc không có hình lăng trụ—khiến việc ép đùn trở nên không thực tế. Hiệu quả chi phí của việc đúc khuôn ở khối lượng lớn cũng phù hợp với môi trường sản xuất điện tử tiêu dùng trên thị trường đại chúng.
Kiểm soát chất lượng trong sản xuất tản nhiệt đúc khuôn
Việc đảm bảo chất lượng đồng nhất trong các bộ tản nhiệt đúc khuôn đòi hỏi phải có sự kiểm soát có hệ thống ở nhiều giai đoạn của quy trình sản xuất. Các biện pháp kiểm soát chất lượng chính bao gồm:
- Xác minh tài liệu đến: Xác nhận thành phần hợp kim của từng điện tích nóng chảy bằng phân tích quang phổ trước khi bắt đầu đúc.
- Giám sát thông số quá trình: Ghi lại và kiểm soát áp suất phun, nhiệt độ kim loại, nhiệt độ khuôn và thời gian chu kỳ cho mỗi lần phun để phát hiện sự trôi dạt trong quá trình trước khi nó tạo ra các bộ phận bị lỗi.
- Kiểm tra kích thước: Sử dụng máy đo tọa độ (CMM) hoặc thiết bị đo để xác minh các kích thước quan trọng—đặc biệt là độ phẳng bề mặt lắp đặt và bước vây—trên cơ sở mẫu thống kê.
- Phát hiện độ xốp: Kiểm tra bằng tia X hoặc quét CT cho các ứng dụng có độ xốp bên trong không thể chấp nhận được, chẳng hạn như các bộ phận làm mát bằng chất lỏng kín áp.
- Xác nhận hiệu suất nhiệt: Kiểm tra khả năng chịu nhiệt bằng cách sử dụng các thiết lập kiểm tra đã hiệu chỉnh để xác minh rằng bộ tản nhiệt đáp ứng hiệu suất nhiệt được chỉ định trước khi đưa vào sản xuất.
Kết luận
Tản nhiệt đúc khuôn đại diện cho một giải pháp có khả năng cao và được áp dụng rộng rãi để quản lý nhiệt của hệ thống điện và điện tử trong các ngành công nghiệp, từ điện tử tiêu dùng và đèn LED đến điện khí hóa ô tô và chuyển đổi năng lượng công nghiệp. Khả năng tạo ra các dạng hình học vây ba chiều phức tạp, tích hợp nhiều tính năng chức năng vào một thành phần duy nhất và mang lại chất lượng ổn định ở khối lượng sản xuất cao mang lại cho họ những lợi thế mà không quy trình sản xuất nào khác có thể sao chép hoàn toàn.
Quyết định kỹ thuật để chỉ định một bộ tản nhiệt đúc khuôn đòi hỏi phải cân bằng cẩn thận các yêu cầu về độ dẫn nhiệt, độ phức tạp hình học, khối lượng sản xuất, đầu tư dụng cụ và nhu cầu hoàn thiện bề mặt. Khi các yếu tố này phù hợp với nhau—đặc biệt khi khối lượng sản xuất lớn, hình dạng phức tạp và độ bền cơ học cũng quan trọng cùng với hiệu suất nhiệt—đúc khuôn luôn là lựa chọn hiệu quả và kinh tế nhất. Khi mật độ năng lượng trong thiết bị điện tử tiếp tục tăng và việc quản lý nhiệt trở nên quan trọng hơn bao giờ hết đối với độ tin cậy của sản phẩm, tản nhiệt đúc khuôn sẽ vẫn là công nghệ nền tảng trong bộ công cụ của kỹ sư nhiệt.