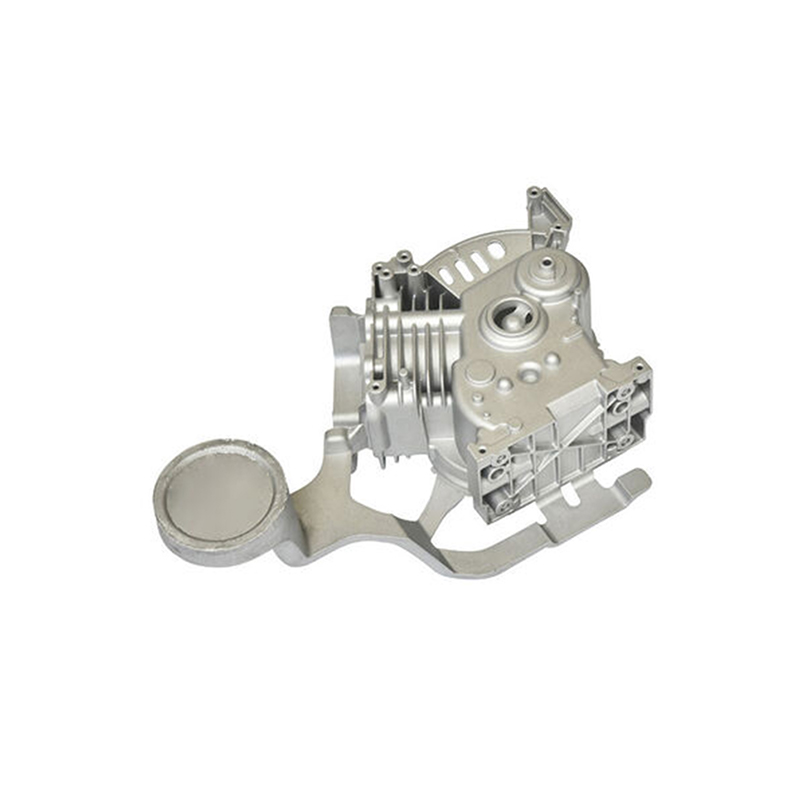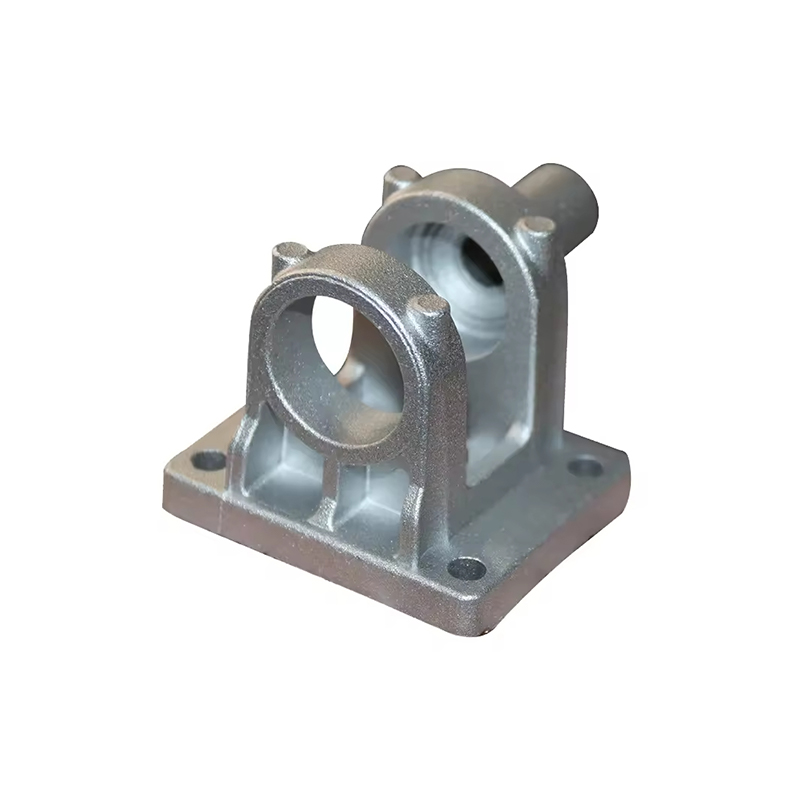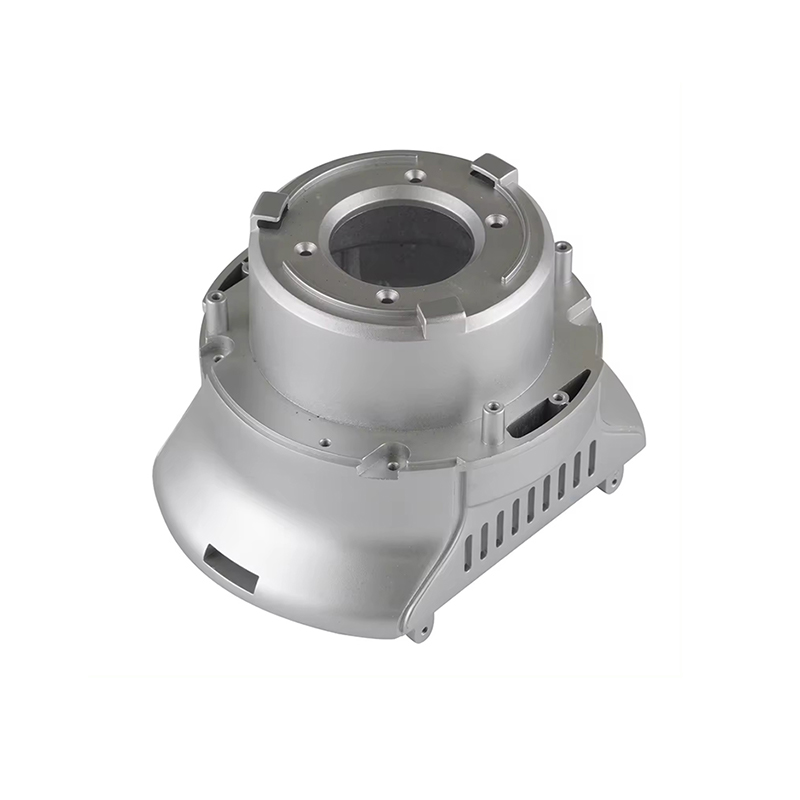
Đúc khuôn kẽm là một phương pháp đúc kim loại áp suất cao trong đó hợp kim kẽm nóng chảy được ép vào khoang khuôn thép cứng ("khuôn") ở áp suất thường dao động từ 1.000 đến 30.000 psi. Hợp kim đông cứng nhanh chóng bên trong khuôn, tạo ra một bộ phận có kích thước ổn định, gần như dạng lưới, thường đòi hỏi ít hoặc không cần gia công thứ cấp.
So với các kim loại đúc khuôn khác như nhôm, magie hoặc đồng, kẽm mang đến sự kết hợp các đặc tính độc đáo: điểm nóng chảy thấp (~420°C / 788 °F) , tính lưu động cao, khả năng đúc vượt trội và độ bền cơ học tuyệt vời. Những đặc điểm này làm cho kẽm trở thành lựa chọn ưu tiên cho các bộ phận và bộ phận có thành mỏng phức tạp đòi hỏi chi tiết có độ chính xác cao.
Hai cấu hình máy chính được sử dụng trong quá trình đúc kẽm : cái buồng nóng máy (phổ biến nhất cho kẽm) và loại ít được sử dụng hơn buồng lạnh máy. Trong máy buồng nóng, cơ cấu phun được đặt chìm trong bể chứa kim loại nóng chảy, cho phép thời gian chu kỳ rất nhanh - thường là 400–900 lần phun mỗi giờ.
Tổng quan từng bước về quy trình đúc kẽm
Quá trình đúc khuôn kẽm tuân theo một chuỗi hoạt động được kiểm soát chặt chẽ. Mỗi giai đoạn tác động trực tiếp đến độ chính xác về kích thước, độ hoàn thiện bề mặt và tính toàn vẹn cấu trúc của thành phần cuối cùng.
Các nửa khuôn được làm sạch và phun chất chống dính (chất bôi trơn khuôn). Điều này giúp ngăn ngừa sự dính, kiểm soát độ dốc nhiệt và kéo dài tuổi thọ khuôn.
Khuôn nắp và khuôn đẩy được đóng và khóa bằng thủy lực dưới lực kẹp cao - đủ để chống lại áp suất phun trong quá trình nạp.
Kẽm nóng chảy ở nhiệt độ ~430–450 °C được bơm vào khoang khuôn thông qua cổ ngỗng và vòi phun (buồng nóng) với tốc độ và áp suất được kiểm soát chính xác.
Hợp kim đóng băng trong vòng một phần nghìn giây đến vài giây. Nhiệt độ khuôn, kênh làm mát và thành phần hợp kim chi phối tốc độ hóa rắn và cấu trúc vi mô.
Sau khi đã đông đặc, khuôn mở ra và các chốt đẩy đẩy vật đúc ra khỏi khoang khuôn. Thiết kế đầu phun thích hợp ngăn chặn sự biến dạng của các chi tiết mỏng.
Cổng, đường chạy và đèn flash được cắt tỉa (thường bằng khuôn cắt tự động). Quá trình xử lý sau có thể bao gồm phun bi, mạ, sơn tĩnh điện hoặc gia công CNC.
Toàn bộ chu trình - từ tiêm đến phóng - thường mất 5 đến 40 giây , tùy thuộc vào độ phức tạp của bộ phận và độ dày của tường. Thời gian chu kỳ nhanh chóng này là một trong những lợi thế kinh tế chính của quá trình đúc khuôn kẽm.
Hợp kim kẽm phổ biến được sử dụng trong đúc khuôn
Việc lựa chọn hợp kim kẽm có ảnh hưởng sâu sắc đến các tính chất cơ học, khả năng chống ăn mòn và độ ổn định kích thước của bộ phận đúc. Nhóm ZAMAK (từ viết tắt của các từ tiếng Đức chỉ các kim loại cấu thành: Kẽm, Nhôm, Magiê, Đồng) đại diện cho nhóm hợp kim đúc kẽm được sử dụng rộng rãi nhất trên toàn thế giới.
| hợp kim | Al % | Cu % | Mg % | Độ bền kéo | Đặc điểm chính |
|---|---|---|---|---|---|
| ZAMAK 2 (Hợp kim 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Độ bền và độ cứng cao nhất của dòng ZAMAK; khả năng chống leo tốt |
| ZAMAK 3 (Hợp kim 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Được sử dụng rộng rãi nhất; tính chất đúc tuyệt vời; ổn định kích thước |
| ZAMAK 5 (Hợp kim 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Cường độ cao hơn #3; khả năng chống leo tốt hơn; phổ biến ở châu Âu |
| ZAMAK 7 (Hợp kim 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Đã sửa đổi số 3 với lượng Mg thấp hơn; tính lưu loát vượt trội; bức tường mỏng hơn có thể |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Nhôm cao hơn; đúc trong buồng nóng; đặc tính chịu lực tốt |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Hợp kim kẽm có độ bền cao nhất; nhẹ; chỉ trọng lực/buồng lạnh |
ZAMAK 3 chiếm khoảng 70% tổng số vật đúc kẽm được sản xuất ở Bắc Mỹ do sự cân bằng đặc biệt giữa khả năng đúc, tính chất cơ học và hiệu quả chi phí. Khi cần cường độ cao hơn mà không làm giảm độ chính xác về kích thước, ZAMAK 5 là sự nâng cấp điển hình.
Ưu điểm của đúc kẽm
Quá trình đúc khuôn kẽm mang lại sự kết hợp hấp dẫn giữa các lợi ích mà ít phương pháp sản xuất thay thế nào có thể sánh được cùng một lúc. Hiểu được những lợi thế này giúp các kỹ sư và chuyên gia mua sắm đưa ra quyết định lựa chọn vật liệu sáng suốt
Đúc khuôn kẽm thường xuyên đạt được dung sai ±0,025 mm đối với các tính năng quan trọng, giảm hoặc loại bỏ các hoạt động gia công thứ cấp tốn kém.
Máy đúc khuôn kẽm buồng nóng có thể tạo ra hàng trăm bức ảnh mỗi giờ, hỗ trợ sản xuất khối lượng lớn với chi phí đơn vị thấp hơn nhiều quy trình cạnh tranh.
Tính lưu động cao của kẽm nóng chảy cho phép lấp đầy các bức tường mỏng (mỏng tới 0,3 mm), các đường cắt, ren và các đoạn bên trong phức tạp chỉ bằng một thao tác đúc.
Khuôn thép được sử dụng trong đúc khuôn kẽm có tuổi thọ dài hơn đáng kể so với khuôn nhôm - thường vượt quá 1.000.000 lần bắn - giảm chi phí dụng cụ khấu hao trên mỗi bộ phận.
Bề mặt kẽm đúc đủ mịn để mạ, sơn hoặc sơn tĩnh điện trực tiếp mà không cần chuẩn bị bề mặt kỹ lưỡng, giảm chi phí hoàn thiện.
Kẽm tạo thành một lớp gỉ bảo vệ một cách tự nhiên và vật đúc kẽm có khả năng tiếp thu cao với các lớp phủ mạ điện, anodizing và chuyển đổi cromat để tăng cường khả năng bảo vệ.
Các ứng dụng công nghiệp của khuôn đúc kẽm
Tính linh hoạt của quy trình đúc kẽm đã khiến nó trở nên không thể thiếu trong nhiều ngành công nghiệp. Từ thiết bị điện tử tiêu dùng đến linh kiện ô tô hạng nặng, các bộ phận đúc kẽm được tìm thấy ở bất cứ nơi nào có độ chính xác, độ bền và chất lượng thẩm mỹ cao đáp ứng nhu cầu sản xuất số lượng lớn tiết kiệm chi phí.
Các ngành công nghiệp sử dụng cuối chính
trong ngành công nghiệp ô tô , khuôn đúc kẽm xuất hiện trong bộ chế hòa khí, các bộ phận của hệ thống nhiên liệu, tay nắm cửa, cơ cấu dây an toàn, các bộ phận của cột lái và ngày càng xuất hiện nhiều trong các bộ phận của xe điện (EV) cần được che chắn điện từ. Khả năng tích hợp nhiều chức năng vào một khuôn đúc duy nhất giúp giảm các bước lắp ráp và trọng lượng trong hệ thống xe.
các điện tử tiêu dùng lĩnh vực phụ thuộc chủ yếu vào quá trình đúc khuôn kẽm cho bản lề máy tính xách tay, thân máy ảnh, vỏ đầu nối và tản nhiệt, trong đó sự kết hợp giữa khả năng che chắn EMI, độ dẫn nhiệt và điều khiển kích thước chính xác là rất quan trọng đối với hiệu suất sản phẩm.
Những cân nhắc thiết kế chính cho quá trình đúc kẽm
Đúc khuôn kẽm thành công bắt đầu bằng Thiết kế cho khả năng sản xuất (DFM) . Các kỹ sư hiểu rõ các ràng buộc và khả năng của quy trình ngay từ giai đoạn thiết kế sẽ đạt được chất lượng bộ phận tốt hơn, chi phí dụng cụ thấp hơn và thời gian đưa sản phẩm ra thị trường nhanh hơn.
Độ dày của tường
Độ dày thành đồng đều thúc đẩy quá trình đông đặc đồng đều và giảm thiểu các khuyết tật co ngót. Độ dày thành danh nghĩa được khuyến nghị cho vật đúc kẽm là 1,0–3,5 mm , mặc dù các bức tường mỏng tới 0,3 mm có thể đạt được bằng ZAMAK 7. Nên tránh những thay đổi đột ngột về độ dày của mặt cắt hoặc chuyển sang độ côn dần dần.
góc nháp
Góc dự thảo của 0,5° đến 2° trên các bề mặt song song với hướng của đường phân khuôn cho phép phóng ra sạch mà không làm biến dạng bộ phận. Các bức tường bên trong và các túi sâu yêu cầu góc thoát nước lớn hơn để bù đắp cho sự co ngót của kim loại trên lõi.
Sườn & Boss
Các gân phải bằng 50–70% độ dày của tường liền kề và được đặt ở vị trí để cứng lại mà không tạo ra độ lún hoặc độ xốp. Các trụ (các đặc điểm hình trụ nâng lên dành cho ốc vít) phải có các chốt lõi để kiểm soát tính nhất quán của tường và được hỗ trợ bằng các miếng lót để tăng độ bền.
Undercut & Hành động phụ
Undercut yêu cầu các tác động phụ (lõi trượt) trong khuôn, điều này làm tăng thêm độ phức tạp và chi phí của dụng cụ. Khi thiết kế cho phép, việc chuyển đổi các đường cắt bên ngoài thành các tính năng tương đương có thể đạt được mà không cần tác động phụ giúp giảm đáng kể chi phí khuôn và cải thiện độ tin cậy sản xuất.
Dung sai & độ co ngót
ZAMAK 3 có độ co tuyến tính khoảng 1,17%. Các nhà thiết kế khuôn bù đắp bằng cách chia tỷ lệ khoang một cách thích hợp. Dung sai chung là ±0,076 mm trên 25 mm kích thước có thể đạt được trong sản xuất; các tính năng quan trọng có thể được giữ ở mức ± 0,025 mm với điều khiển quy trình và cổng thích hợp.
Các khuyết tật thường gặp và kiểm soát chất lượng trong đúc kẽm
Ngay cả với những ưu điểm vốn có của kẽm như một kim loại đúc, sự biến đổi của quy trình có thể gây ra các khuyết tật làm ảnh hưởng đến tính toàn vẹn hoặc hình thức của bộ phận. Hiểu được nguyên nhân gốc rễ của các lỗi thường gặp cho phép các kỹ sư quy trình thực hiện các biện pháp phòng ngừa và duy trì chất lượng đầu ra ổn định.
- độ xốp Khoảng trống khí hoặc co ngót trong vật đúc. Nguyên nhân là do không khí bị kẹt, tốc độ phun quá cao hoặc thông gió không đủ. Khắc phục bằng cách tối ưu hóa thiết kế cổng/đường chạy, thêm hỗ trợ chân không hoặc điều chỉnh các thông số phun.
- Tắt lạnh Đường may có thể nhìn thấy nơi hai mặt trước dòng chảy kim loại gặp nhau mà không kết dính hoàn toàn. Kết quả là nhiệt độ kim loại không đủ, tốc độ phun chậm hoặc vị trí cổng kém. Khắc phục bằng cách tăng nhiệt độ kim loại hoặc thiết kế lại hệ thống cổng.
- đèn flash Vây mỏng bằng kim loại ở đường phân khuôn hoặc xung quanh chốt đẩy. Nguyên nhân là do khuôn bị mòn, lực kẹp không đủ hoặc áp suất phun quá cao. Yêu cầu bảo trì khuôn, điều chỉnh lực kẹp hoặc điều chỉnh thông số phun.
- Chạy sai Làm đầy khoang khuôn không đầy đủ. Thông thường là do nhiệt độ kim loại thấp, áp suất phun không đủ hoặc thành mỏng đóng băng trước khi khoang đầy. Giải quyết thông qua điều chỉnh nhiệt độ và thiết kế lại cổng.
- Co rút liên gai Độ xốp dưới bề mặt ở trung tâm của các phần dày do co ngót hóa rắn. Giảm thiểu thông qua thiết kế thành đồng nhất, tăng áp suất và làm mát khuôn thích hợp.
- phồng rộp Bong bóng bề mặt xuất hiện sau khi mạ hoặc sơn, gây ra bởi độ xốp dưới bề mặt nở ra dưới nhiệt. Ngăn chặn bằng cách kiểm soát độ xốp ở giai đoạn đúc thông qua tối ưu hóa quy trình.
Hoạt động đúc khuôn kẽm hiện đại sử dụng phương pháp quản lý chất lượng toàn diện kết hợp Kiểm soát quy trình thống kê (SPC) , Kiểm tra bằng tia X, xác minh kích thước CMM và hệ thống thị giác tự động để phát hiện và giải quyết các khiếm khuyết trong thời gian thực.
Tính bền vững và quá trình đúc kẽm
Khi các ngành công nghiệp sản xuất phải đối mặt với áp lực ngày càng tăng trong việc giảm tác động đến môi trường, quy trình đúc khuôn kẽm mang lại những lợi thế bền vững vốn có đáng được công nhận. Kẽm là một trong những kim loại được tái chế nhiều nhất trên Trái đất và tính chất khép kín của quá trình đúc khuôn giúp giảm thiểu lãng phí vật liệu.
các nhiệt độ nóng chảy thấp hơn hợp kim kẽm trực tiếp chuyển thành mức tiêu thụ năng lượng thấp hơn trên mỗi kg kim loại đúc so với hợp kim nhôm hoặc đồng. Tuổi thọ của khuôn cũng dài hơn, giảm mức tiêu thụ thép công cụ sử dụng nhiều năng lượng trong suốt thời gian sản xuất của một bộ phận.
Hơn nữa, khả năng sản xuất các thành phần gần dạng lưới với quá trình gia công sau tối thiểu giúp giảm việc tạo phoi và năng lượng liên quan đến các hoạt động thứ cấp. Khi các nhà sản xuất theo đuổi mục tiêu giảm lượng khí thải carbon và chứng nhận môi trường ISO 14001, đặc tính kinh tế tuần hoàn vốn có của đúc khuôn kẽm trở thành một tiêu chí lựa chọn ngày càng quan trọng.
Xu hướng tương lai của công nghệ đúc kẽm
các zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Thixomolding kẽm
Quá trình thixocasting phun kẽm ở trạng thái bán rắn, thixotropic, làm giảm độ xốp và cải thiện tính chất cơ học so với phun hoàn toàn lỏng thông thường. Mặc dù phức tạp hơn nhưng các thành phần kẽm thixomolded có thể đạt được các đặc tính của vật liệu rèn trong các ứng dụng quan trọng.
Mô phỏng tích hợp & Kiểm soát quy trình AI
Các công cụ mô phỏng điền khuôn tiên tiến (như MAGMASOFT và Flow-3D) hiện được sử dụng thường xuyên để tối ưu hóa thiết kế cổng và đường dẫn, dự đoán độ co ngót và xác định các điểm nóng trước khi cắt thép. Càng ngày, thuật toán học máy đang được triển khai trên các máy đúc khuôn để điều chỉnh linh hoạt các thông số quy trình dựa trên dữ liệu cảm biến, giảm tỷ lệ phế liệu và cải thiện tính nhất quán của quy trình.
Đúc đa vật liệu & hạt dao
các zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Thu nhỏ & đúc vi mô
Những tiến bộ trong sản xuất khuôn và kiểm soát phun đã cho phép đúc khuôn vi mô của các thành phần kẽm có trọng lượng dưới 1 gram với các đặc tính được đo bằng phần trăm milimét. Các ứng dụng trong vi điện tử, thiết bị y tế và thiết bị đo chính xác tiếp tục mở rộng ranh giới mà phương pháp đúc khuôn kẽm có thể đạt được.
các zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of độ chính xác kích thước cao, độ hoàn thiện bề mặt tuyệt vời, thời gian chu kỳ nhanh, tuổi thọ khuôn dài, tính linh hoạt trong thiết kế và khả năng tái chế vốn có coi khuôn đúc kẽm là nền tảng lâu dài của sản xuất kim loại chính xác.
Cho dù chọn ZAMAK 3 cho vỏ điện tử tiêu dùng khối lượng lớn, ZAMAK 5 cho khung kết cấu ô tô hay ZA-27 cho bộ phận ổ trục có độ bền cao, quy trình đúc khuôn kẽm đều mang đến con đường tạo ra các bộ phận kim loại phức tạp, chất lượng cao với mức chi phí và hiệu suất mà các lựa chọn thay thế khó có thể sánh kịp. Đối với các kỹ sư sẵn sàng tham gia sớm vào quy trình này trong chu trình thiết kế, đúc khuôn kẽm tiếp tục mở ra những khả năng mới trong đổi mới sản phẩm.